SUS316L 材料参数
SUS316L(JIS G 4303 / 1.4404)超低碳奥氏体不锈钢 — 材料参数
一、基本信息
| 项目 | 内容 |
| 材料类型 | 超低碳奥氏体不锈钢(18-8型衍生钢种) |
| 合金体系 | Fe-Cr-Ni-Mo 系 |
| 国标牌号 | 022Cr17Ni12Mo2(新标)/ 00Cr17Ni14Mo2(旧标) |
| 统一数字代号 | S31603 |
| 美标牌号 | ASTM 316L / AISI 316L / UNS S31603 |
| 欧标牌号 | EN 1.4404 / X2CrNiMo18-12 |
| 日标牌号 | SUS316L |
| 强化机制 | 固溶强化(Mo、Ni)+ 冷加工硬化(不可热处理强化) |
| 磁性 | 无磁性(固溶态奥氏体组织,冷加工后可能有轻微磁性) |
| 长期使用温度 | 建议在450℃以下或800℃以下长期使用;间歇使用耐氧化温度可达870℃,连续使用可达925℃ |
| 核心优势 | 优异的耐氯离子腐蚀性能 + 焊接后无需退火 + 良好的低温韧性 + 生物相容性 |
| "L"含义 | Low Carbon(低碳),碳含量≤0.03%,有效防止焊接时的晶间腐蚀 |
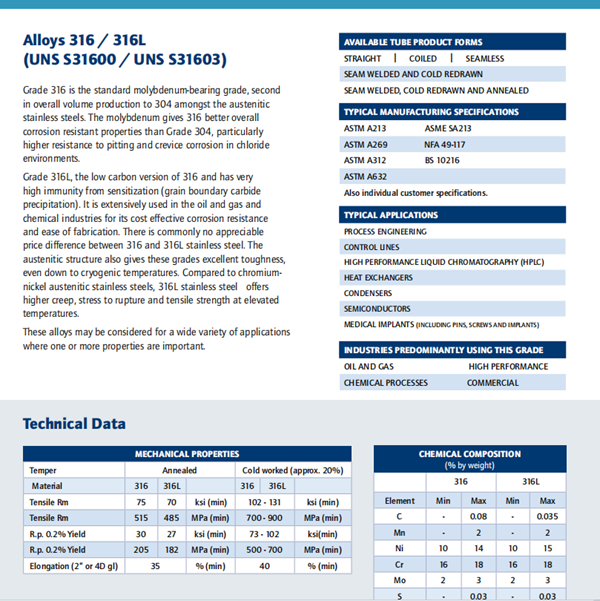
二、化学成分(质量百分比 %)
| 元素 | C | Si | Mn | P | S | Cr | Ni | Mo |
| 含量范围(JIS日标) | ≤0.030 | ≤1.00 | ≤2.00 | ≤0.045 | ≤0.030 | 16.00~18.00 | 12.00~15.00 | 2.00~3.00 |
| 含量范围(ASTM美标) | ≤0.030 | ≤1.00 | ≤2.00 | ≤0.045 | ≤0.030 | 16.00~18.00 | 10.00~14.00 | 2.00~3.00 |
* 日标JIS对镍含量的下限要求(12%)高于美标ASTM(10%),因此日标SUS316L的奥氏体稳定性略优于美标316L。
三、物理性能
| 指标 | 参数 | 备注 |
| 密度 | 7.98 g/cm³ | — |
| 熔点 | 1375~1450℃(参考范围1371~1398℃) | — |
| 弹性模量(20℃) | 193~210 GPa | — |
| 热膨胀系数(20~100℃) | 约16.0×10⁻⁶/K | — |
| 热导率(100℃) | 15.1~16.3 W/(m·K) | 较低,焊接时需注意热输入控制 |
| 比热容(20℃) | 0.502 J/(g·K) | — |
| 电阻率(20℃) | 0.71~0.74 Ω·mm²/m | — |
| 磁性 | 无磁性(固溶态) | 冷加工后可能产生轻微磁性 |
四、力学性能(固溶处理态)
| 指标 | 参数 |
| 抗拉强度 σb | ≥480 MPa(部分标准≥485~515 MPa) |
| 条件屈服强度 σ0.2 | ≥175~177 MPa |
| 伸长率 δ5 | ≥40% |
| 断面收缩率 ψ | ≥60% |
| 硬度 | ≤187 HB / ≤90 HRB / ≤200 HV |
* 冷加工后强度显著提高,但会产生加工硬化,需退火消除应力以恢复韧性。
五、耐腐蚀性能
| 性能指标 | 参数/表现 |
| 耐点蚀性能 | 耐点蚀当量(PREN)约24~26,优于304不锈钢(PREN约18~20) |
| 耐氯离子腐蚀 | 因含2%~3%钼,在海水、盐雾等含氯离子环境中耐蚀性显著优于304,使用寿命约为304的3~5倍 |
| 耐晶间腐蚀 | 超低碳设计(C≤0.03%),焊接后无需退火处理,无敏化倾向 |
| 耐缝隙腐蚀 | 优异(Mo元素提升耐缝隙腐蚀能力) |
| 耐酸性环境 | 在酸性环境中表现优异,但不适用于浓硫酸环境 |
| 钝化膜 | 表面形成致密Cr₂O₃钝化膜,可自我修复;经钝化处理后耐蚀性进一步提升 |
六、热处理工艺
| 工艺 | 参数 | 说明 |
| 固溶处理(退火) | 1010~1150℃ 加热后快冷(水冷或空冷) | 溶解碳化物,消除冷加工应力,恢复奥氏体组织和耐蚀性 |
| 应力消除 | 冷加工后需退火消除应力 | 恢复材料韧性 |
| 焊接后处理 | 通常无需焊后热处理 | 超低碳设计使焊缝热影响区无碳化物析出倾向 |
| 使用温度禁忌 | 避免在800~1575℃区间长期连续使用 | 防止σ相析出导致脆化 |
七、工艺性能
| 指标 | 参数/表现 |
| 冷加工性 | 优良,可通过冷拔、冷轧、冷镦、冲压等工艺成形;加工硬化率较高,需适时中间退火 |
| 热加工性 | 良好,热加工温度范围约1150~1250℃ |
| 切削加工性 | 较304略差,易加工硬化;刀具需选用硬质合金或涂层刀具 |
| 焊接性 | 优异,支持TIG焊、MIG/MAG焊、电阻焊等;焊缝质量优良,焊后一般无需退火;建议使用E316L配套焊材 |
| 抛光性 | 优异,可进行电解抛光、机械抛光等表面处理 |
| 产品形态 | 板材、棒材、无缝管(外径6~1220mm)、焊管(外径15.9~1200mm)、丝材、锻件等 |
八、典型应用领域
| 领域 | 典型零件/应用 | 核心选材理由 |
| 石油化工 | 管道、阀门、反应器、储罐 | 耐多种腐蚀性化学介质侵蚀 |
| 海洋工程 | 海水淡化设备、船舶部件、海洋平台、沿海建筑护栏/幕墙 | 耐海水/氯离子腐蚀,PREN值高 |
| 医疗器械 | 外科植入物、手术器械、医疗器具 | 生物相容性好,耐体液腐蚀 |
| 食品加工 | 食品加工设备、储罐、管道、厨房用品(面盆、汤盆等) | 安全无毒,耐腐蚀,易清洗 |
| 制药行业 | 制药设备、反应釜、纯化水管道 | 高洁净度,耐消毒试剂腐蚀 |
| 能源行业 | 核工业设备、氢能储氢瓶内胆、液氢/液氦储运压力容器、光伏产业 | 低温韧性优异,耐低温脆断 |
| 造纸印染 | 造纸设备、印染设备 | 耐酸碱腐蚀 |
| 建筑装饰 | 高级建筑装饰、护栏、幕墙 | 美观耐腐蚀 |
| 航空航天 | 飞机零部件、卫星部件 | 高温强度和耐腐蚀性满足高端制造要求 |
九、SUS316L vs SUS304 核心差异
| 对比项 | SUS304 | SUS316L |
| 钼含量(Mo) | 不含钼 | 2.00%~3.00% |
| 镍含量(Ni) | 约8% | 12.00%~15.00%(日标) |
| 碳含量(C) | ≤0.08% | ≤0.03%(超低碳) |
| 耐点蚀当量(PREN) | 约18~20 | 约24~26 |
| 耐氯离子腐蚀 | 较弱,易点蚀 | 优异,适合海水/盐雾环境 |
| 焊接后耐晶间腐蚀 | 需退火处理 | 无需退火(超低碳设计) |
| 成本 | 较低 | 比304高约55%~70%(镍钼成本高) |
| 典型应用 | 厨具、室内装饰、普通储罐 | 海洋工程、化工、医疗器械、沿海设施 |
十、使用注意事项
| 注意事项 | 说明 |
| 采购验证 | 索要材质证明(质保书),确认化学成分符合JIS G 4303或ASTM A240标准;有条件可用光谱仪现场检测镍钼含量,防止以304冒充316L |
| 焊接材料 | 建议使用E316L配套焊条/焊丝,避免焊缝腐蚀 |
| 表面处理 | 可进行电解抛光(提高耐蚀性,常用于食品/医疗设备)、机械抛光(装饰性应用)、钝化处理(化学钝化提升耐蚀性) |
| 温度禁忌 | 避免在800~1575℃区间长期连续使用,防止σ相析出脆化;浓硫酸环境下不适用 |
| 冷加工后处理 | 冷加工后需退火消除应力,恢复韧性 |
| 日常维护 | 正常使用不易生锈,但长时间处于高浓度酸碱环境或保养不当也可能出现锈蚀;不建议经常使用钢丝球清洗,以免留下划痕 |